项目背景
常州拓纤做无人机和工业辊轴上的碳纤维管件,环氧缠绕成型,壁厚 3 到 8 mm,最长 5.8 m。以前用两台小烘箱分段固化,接头位置颜色总差一点,客户退过两批。2025 年新厂房腾出一块地方,想上一台能整根进炉的双门烘箱,把固化这道工序一次做完。
试验要求
管件进炉前先测壁厚和含胶量,装炉时用 V 型托架,不能直接压在搁板上。固化曲线按客户工艺卡:从室温升到 150℃,升温速率 1.5℃/min,保温 6 h,然后随炉冷到 60℃以下出炉。炉内布 6 个测温点,两端、中心、门边和上下各一个,满载温差不超过 3℃。固化度用 DSC 测,要求不低于 95%;层间剪切强度按客户内控,要求 45 MPa 以上。
设备配置
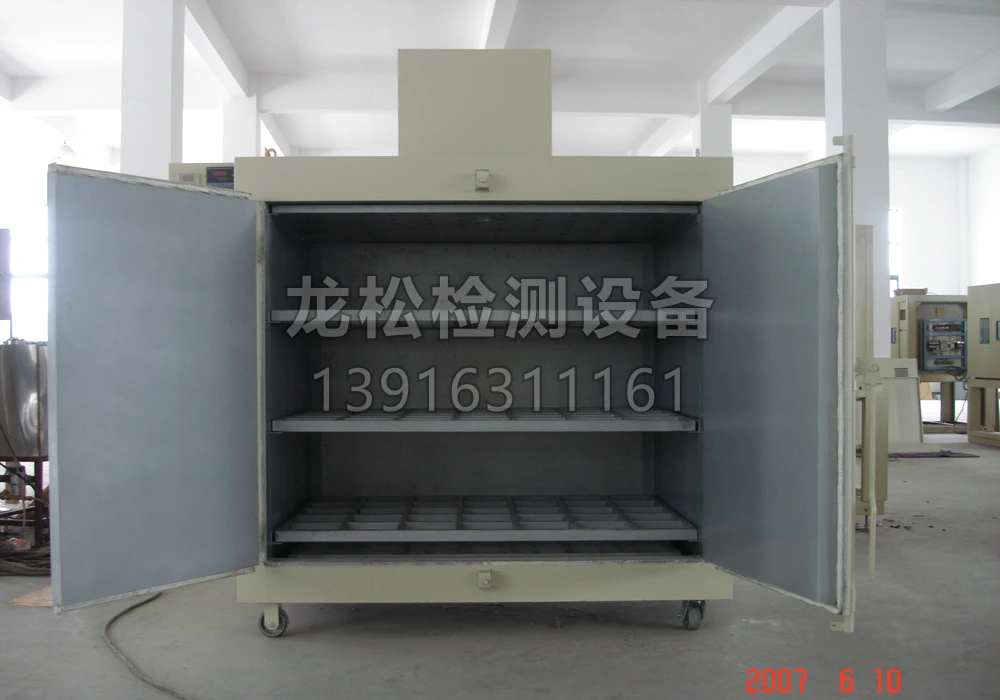
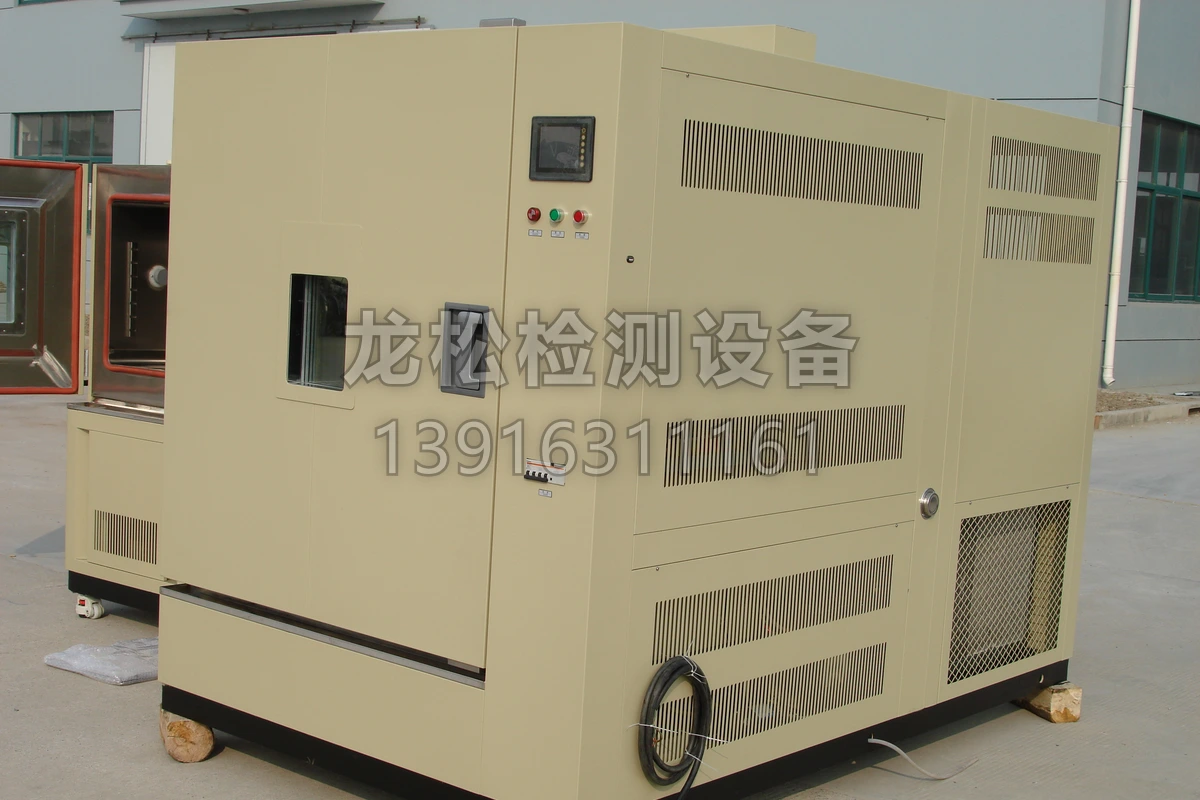
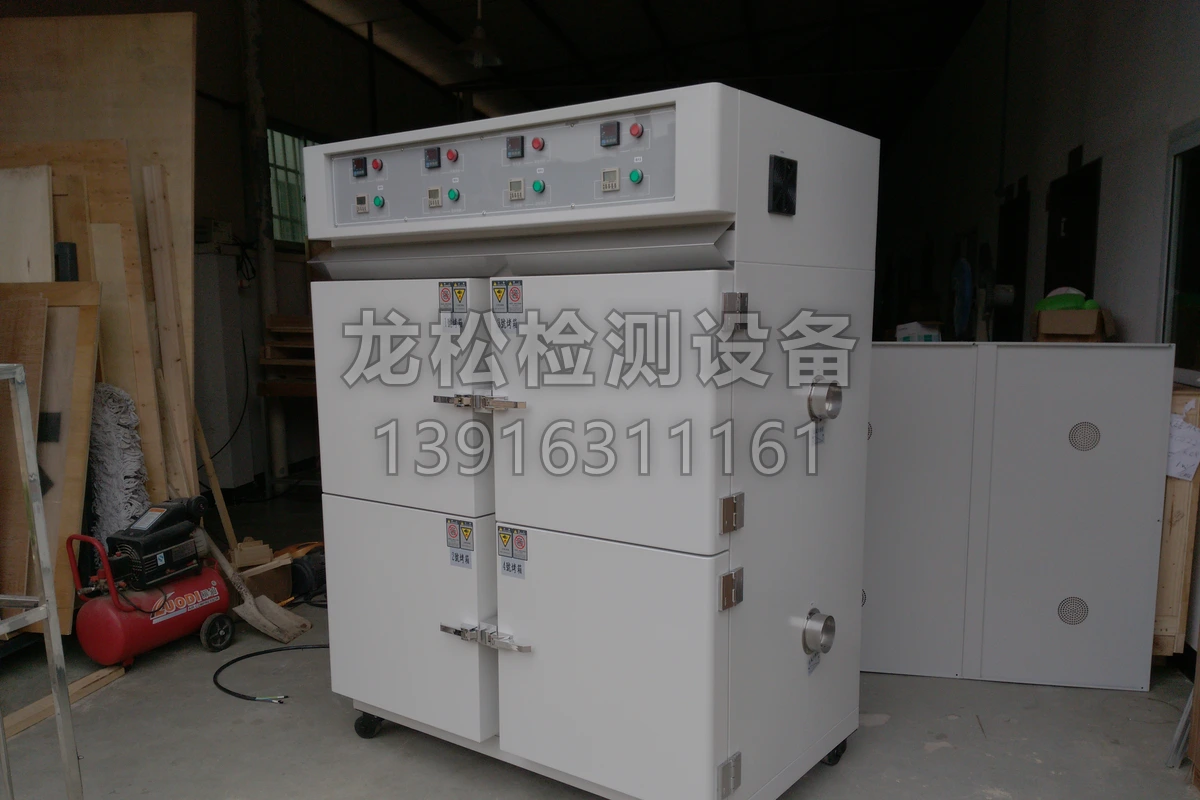
双门热风循环烘箱,内腔 6000×1800×1800 mm,两侧风道送风,顶部回风,加热功率 36 kW。门框做双层硅胶密封,底部送风口加可调导流板。控温用 PID 程序表,超温独立切断。工件托架用 50×50 方管焊成,V 型槽贴耐高温毡,托架底部装脚轮,方便整根推进推出。
调试与验收
空载跑 150℃,6 点温差 1.4℃,看着没问题。装满 6 根管件后,门边点比中心低 6.2℃,靠近门口的管件表面发黏,固化度只有 91%。查下来是两个原因:门缝漏风,冷空气从下门缝进来;管件把底部送风口挡住了,热风在门口短路。我们把门封换成整圈硅胶条,托架抬高 150 mm,底部导流板角度从 30°调到 55°,升温速率降到 1.2℃/min。复测 6 点温差 2.1℃,固化度 96.8%,层间剪切 48 MPa。
后来这套炉子又跑过 4.2 m 和 3.6 m 两种管件,装炉量从 6 根加到 8 根。我们把 6 点测温改成 9 点,门边上下各加一个;每次换规格先做空载,再进一根带热电偶的废管。烘箱维护不复杂,门封每半年查一次,风机轴承每季度听一次声音,导流板角度不要随便动,动了就要重新测。
客户反馈:我们之前只盯控温表,没想到门边和中间能差这么多。托架抬高这一下,整根管件的颜色也匀了。