项目背景
无锡芯桥微电子做传感器封装,2024 年上了一条新线,塑封后的烘烤要在 200℃ 下做 4 h,还要通氮气防氧化。这批传感器用在车载压力检测,塑封料吸湿后直接烘,容易起泡。封装体里有凝胶和键合线,温度高了应力大,低了固化不透。客户之前用一台老烘箱,满载后角落温度差到 5℃,批次之间颜色都不一样。新线要求 270L 容积,满载 9 点均匀性控制在 ±1.5℃。
试验要求
200℃ 恒温 4 h,满载。9 个测温点按上中下三层、每层前后中布置,样品用不锈钢冲孔料盘装,每盘 40 只,共 12 盘。温度稳定后每 2 min 采一次,连续 30 min。箱内通氮气,流量 8 L/min,氧含量控制在 1000 ppm 以下。升温时间不超过 60 min,超温保护设在 220℃。试验后检查封装体裂纹和变色,抽 20 只做超声扫描。
设备配置
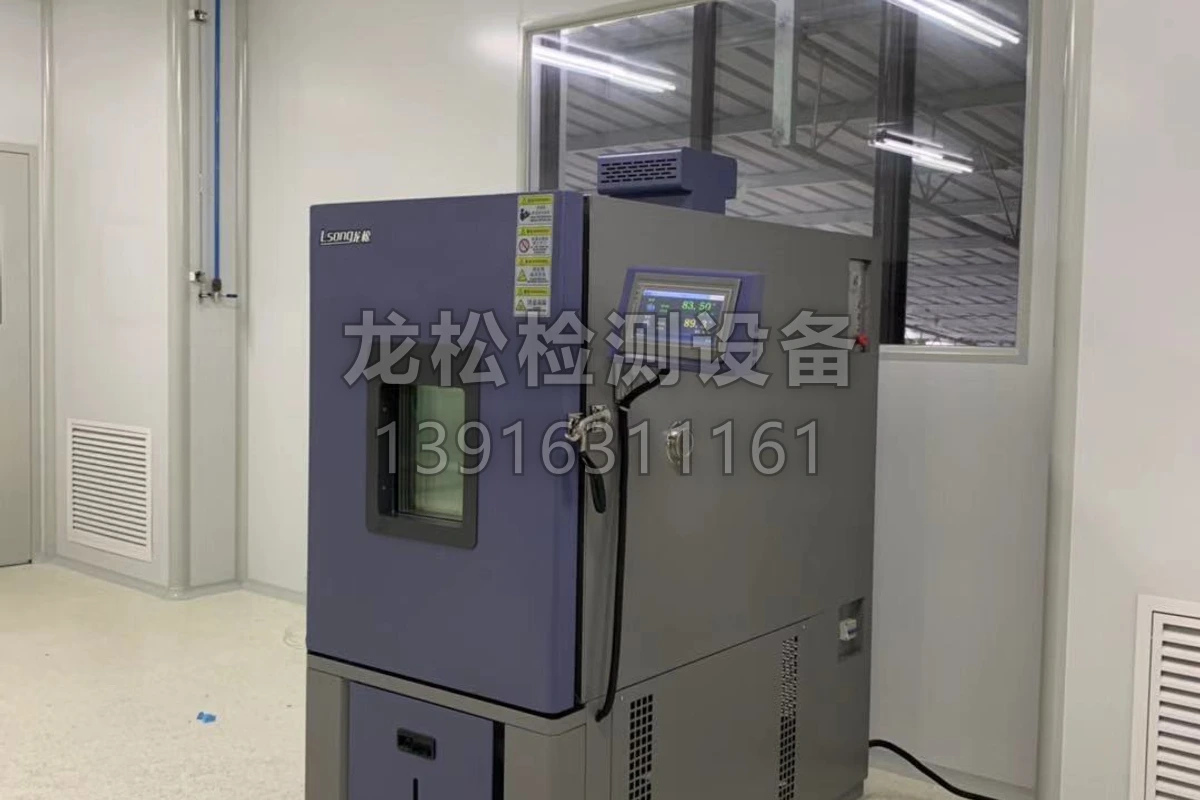
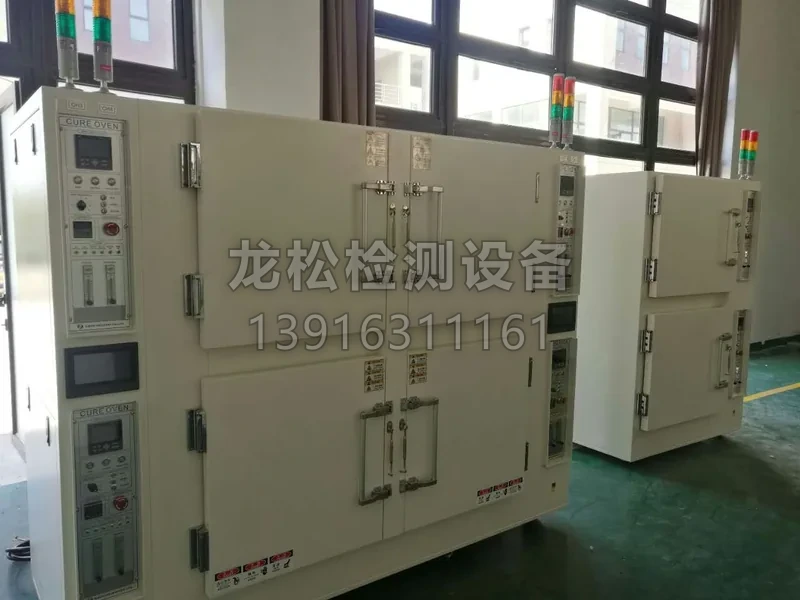
270L 精密高温烘箱,SUS304 内胆,双风道水平送风,加热器放在风道外侧。控制器用 PID 加可控硅,温度波动 ±0.3℃。门封是耐高温硅胶条,门扣四点压紧。箱体右侧留氮气接口和流量计,排气口加单向阀,防止外界空气倒灌。烘箱底部带可锁脚轮,到位后调水平,门框和地面留了 80 mm 检修空间。料盘开孔率 35%,孔径 8 mm。
调试与验收
空载 9 点很漂亮,最大偏差 0.8℃。装满 12 盘后不行了,底层中间到 196℃,角落 203℃,超了 ±1.5℃。打开门看,最下面两盘几乎贴住回风口,风道被料盘挡死。我们把层间距从 60 mm 调到 90 mm,料盘开孔率从 35% 提到 48%,最底层加一块导流板,离底板留 100 mm。
复测满载 9 点:最高 200.6℃,最低 199.4℃,各点偏离设定值不超过 0.6℃,均匀性 1.2℃。氮气 8 L/min 时氧含量 620 ppm。连续跑了 3 批,第 3 批抽检 20 只,超声没有分层,键合线拉力均值 8.6 gf,和空载炉差不多。每次装炉前用压缩空气吹一遍风道,料盘边缘的毛刺也清掉。客户把层间距和料盘图写进作业指导书,第二台也按这个配置下单。
客户反馈:满载能稳在 ±1.5℃,我们排产不用再留那么多余量了。