半导体封装烘烤,防的不只是水汽
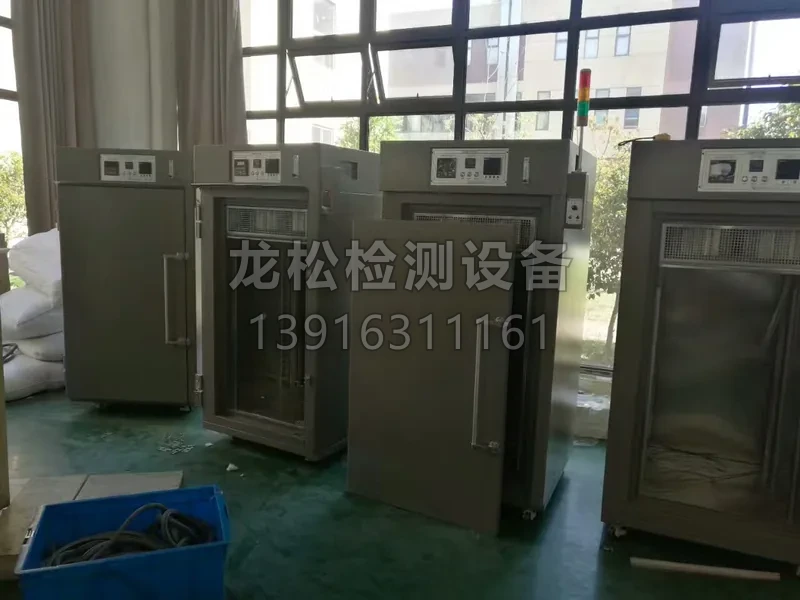
铜引线框架、焊料、环氧塑封料在烘烤时,氧气会加速铜面氧化,影响后续润湿和键合;水汽排不干净,回流焊时又容易爆米花。氮气烘箱的作用是把氧含量压到工艺允许的范围,并让样品区温度均匀。只写“充氮”,等于只说了手段,没说结果。
四项指标要一起谈
氧含量、换气次数、洁净度、温度均匀性,任何一项单独看都容易失真。残氧 100 ppm 但样品区温度差 5℃,批次一致性照样做不好;温度很匀但残氧 1%,铜面还是会氧化。氧含量要写明测点:样品区、稳定后、开门恢复后,而不是只看进气口。传感器要定期用标准气校准,锆氧探头和顺磁氧分析仪的量程、响应时间不同,报告里应注明。
先置换再升温
工程上通常先通氮置换,把箱内氧含量降到设定值,再升温;先升温后置换,高温下氧化速度更快,铜面可能已经变色。置换量按箱体容积、风道和货架死角的多少估算,经验上先做 3–5 倍容积的快速置换,再切小流量维持正压。氮气压力低、流量不足时,应自动切断加热并报警;尾气要排到安全位置,不能留在车间。
换气次数不是氮气流量
流量计上的 30 L/min 是瞬时流量,换气次数要换算:流量×60÷箱体容积。1 m³ 的箱体、30 L/min,理论只有 1.8 次/h,实际因短路和死角还会更低。协议若写“换气次数 10 次/h”,应反算所需流量,并用氧含量衰减曲线验证,而不是把流量数字当换气次数。门封泄漏、测试孔、开门次数都会吃掉置换效果。
洁净度要规定测点和状态
洁净度不只是“箱内看着干净”。货架、保温层、风机、门封、手套和样品都可能带尘;高效过滤器、回风结构和内胆死角决定实际水平。若产品规范要求洁净等级,可按 ISO 14644-1 约定等级、粒径和测点,并在空载、满载、开门恢复后分别验证。氮气本身的纯度、含油量和含水量也要写进协议,99.9% 与 99.999% 不是一回事。
常见误区与验收
只写“充氮”不写残氧;把氮气流量当换气次数;忽略开门后的氧含量恢复;没有压力联锁和尾气排放;氧传感器长期不校准。验收时记录:设定温度、样品区温度均匀性、残氧设定与实测、置换时间、维持流量、换气次数、洁净度、开门恢复时间、报警联锁、氮气消耗量。把这些写进技术协议,比在样本上印“充氮防氧化”有用。