项目背景
无锡芯衡做 IGBT 模块封装,铜底板镀镍后要烘烤去潮,再进焊炉。2024 年有一批模块焊料润湿不良,切片看到铜面有氧化层。原来用普通鼓风烘箱,烘完铜面发暗,换气也带不走箱内残氧。2025 年新线配了一台双门充氮烘箱,工艺要求 200℃、8 h,样品区残氧压到 100 ppm 以下。
试验要求
氮气纯度 99.999%,露点低于 -40℃。箱内从常温开始置换,样品区氧含量降到 100 ppm 以下再升温;200℃保温 8 h,温度均匀性 ±2℃。开门 1 min 后,残氧恢复到 100 ppm 的时间不超过 8 min。每批放 24 个模块,铜底板朝上,层间留 30 mm。烘完测铜面颜色、焊料润湿角和氧化层厚度。
设备配置
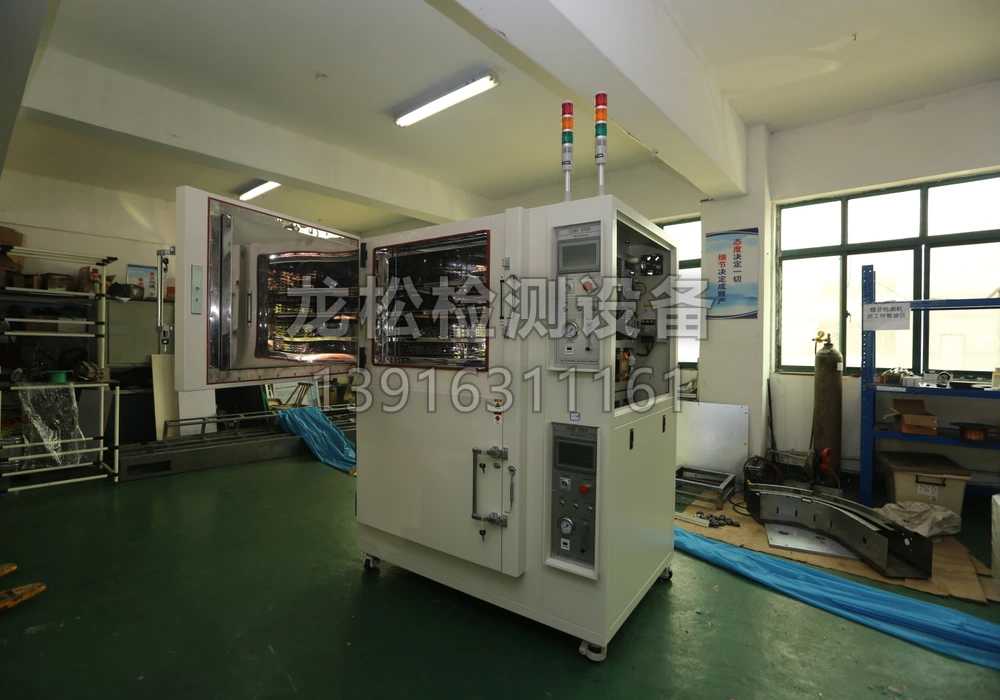
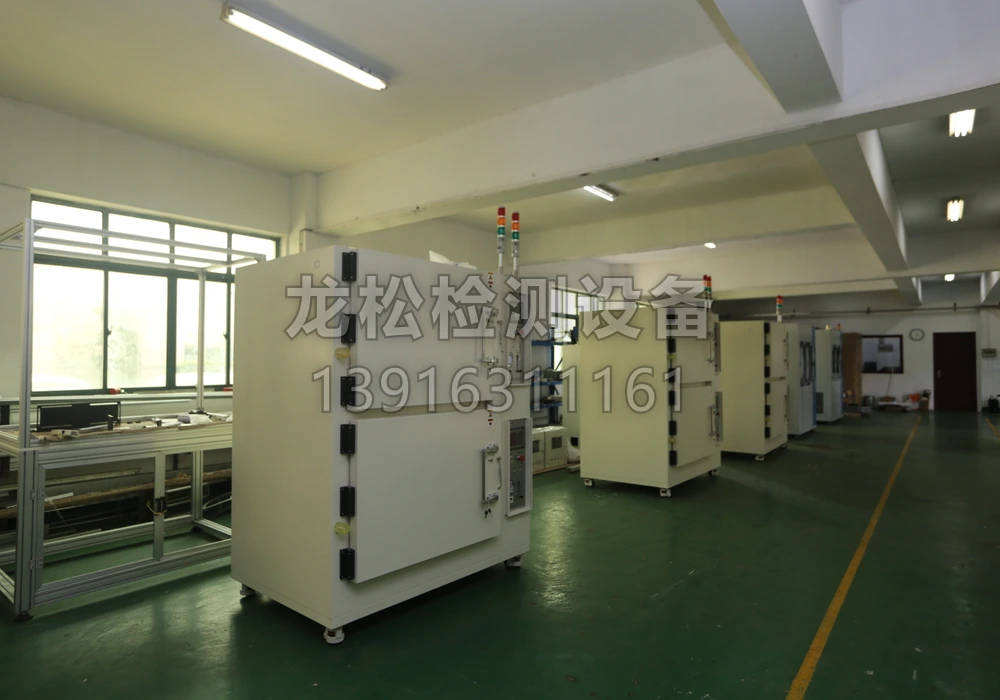
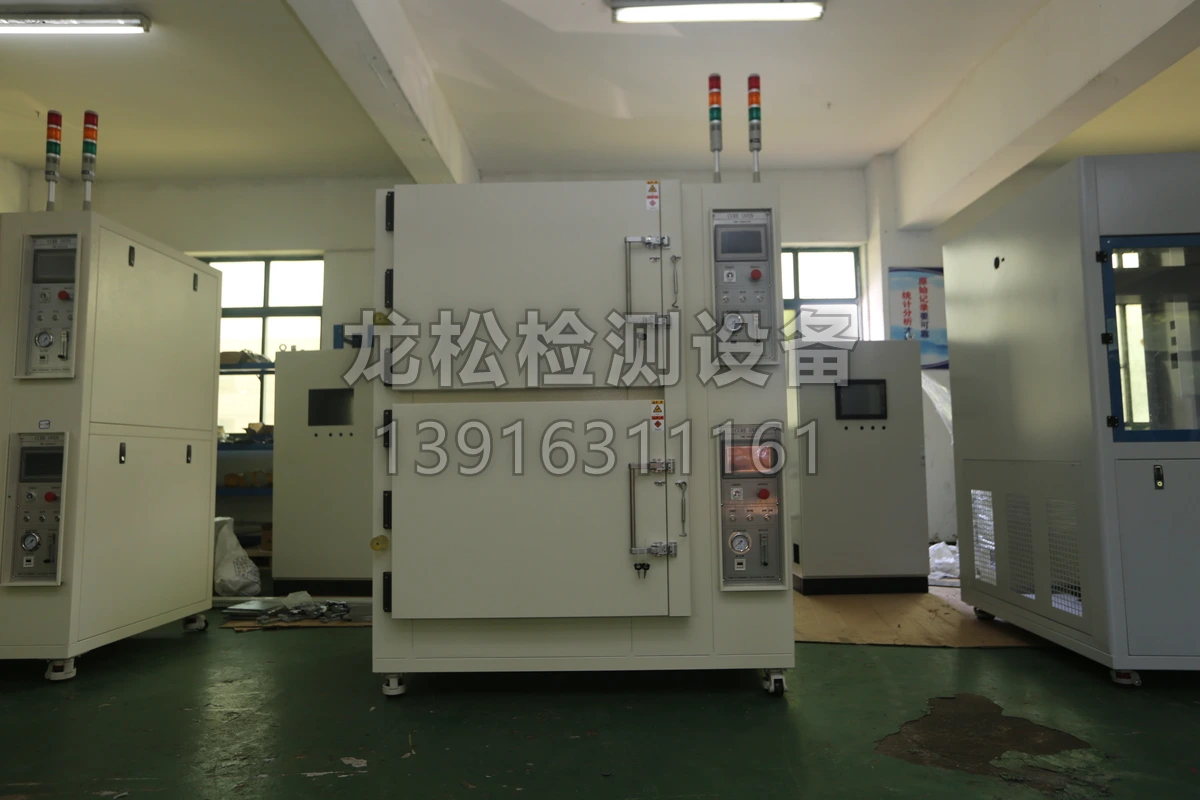
640L 双门充氮烘箱,内腔 1000×800×800 mm,双风道水平送风,加热 9 kW。氮气流量 0~30 L/min 可调,箱顶装氧含量分析仪,进气口加 100 L 缓冲罐,排气接到车间外侧。门框双层密封,测试孔走氧探头和温度记录线。
调试与验收
第一次满载跑,升温前残氧降到 90 ppm,看着合格。开门取一件样品再关门,残氧冲到 420 ppm,恢复用了 18 min,后段模块的铜面还是发暗。查下来是氮气流量只有 18 L/min,管路细、压降大,开门后箱内正压掉得快。我们把进气总管从 φ8 换成 φ12,加缓冲罐和电磁阀,开门前 30 s 自动补气,预置换时间从 5 min 加到 10 min。复测开门恢复 6 min,8 h 后残氧稳定在 80 ppm。那批 24 个模块的氧化不良从 3% 降到 0.2%。
后面连续跑了 5 批,每批记开门次数和残氧曲线。氮气消耗比原来多了 15%,但氧化不良稳定在 0.2% 左右。氧探头每三个月用标准气校一次,流量计每月用皂膜流量计对一次;缓冲罐底部的排水阀每周开一次,积水带进箱内会让露点升高。
客户反馈:残氧表上看着到了,开门一取件就破功。你们把缓冲罐和补气做进去,才算真的稳。