项目背景
佛山锐铰做门窗铰链,304 不锈钢,出口中东。客户原来要求 480 h 中性盐雾,2024 年改成 720 h,还要看轴孔和铆接缝。第一批送检 12 件,500 h 左右轴孔开始出锈点,720 h 拆开看,锈已经从缝隙往里走。生产那边认为是材料问题,换了两批钢卷还是一样。
试验要求
按 GB/T 10125-2021 做 NSS:5% NaCl,35±2℃,pH 6.5~7.2,沉降量 1~2 mL/80cm²·h,连续喷雾 720 h。样品与垂直方向成 15~30°,件与件不接触,盐雾不能直接冲在轴孔上。判定标准是 720 h 后无红锈,轴孔转动灵活,允许轻微变色。
设备配置
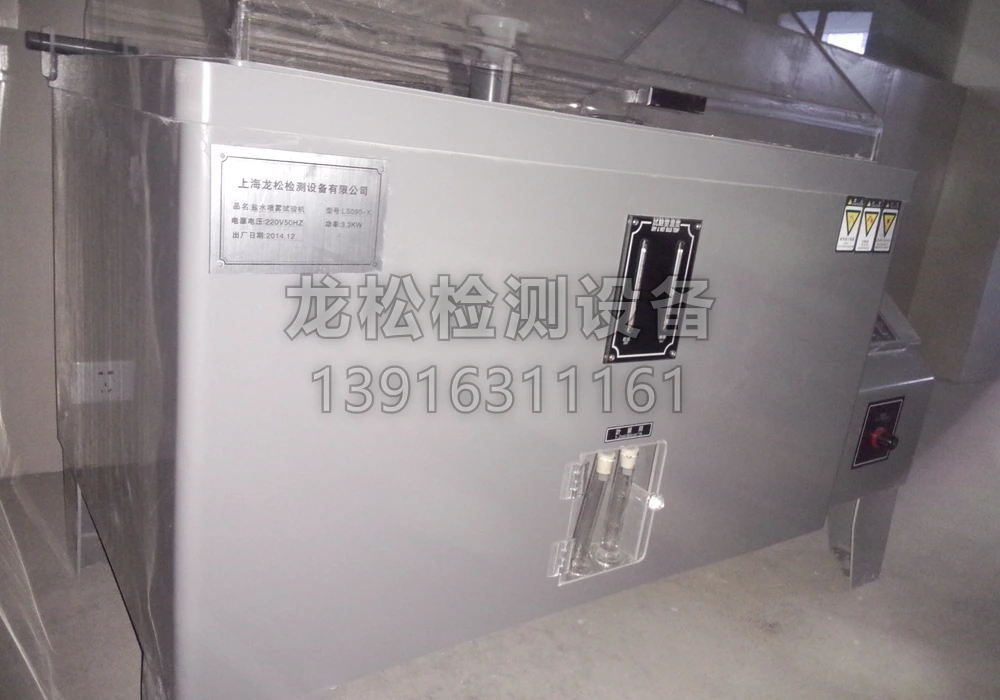
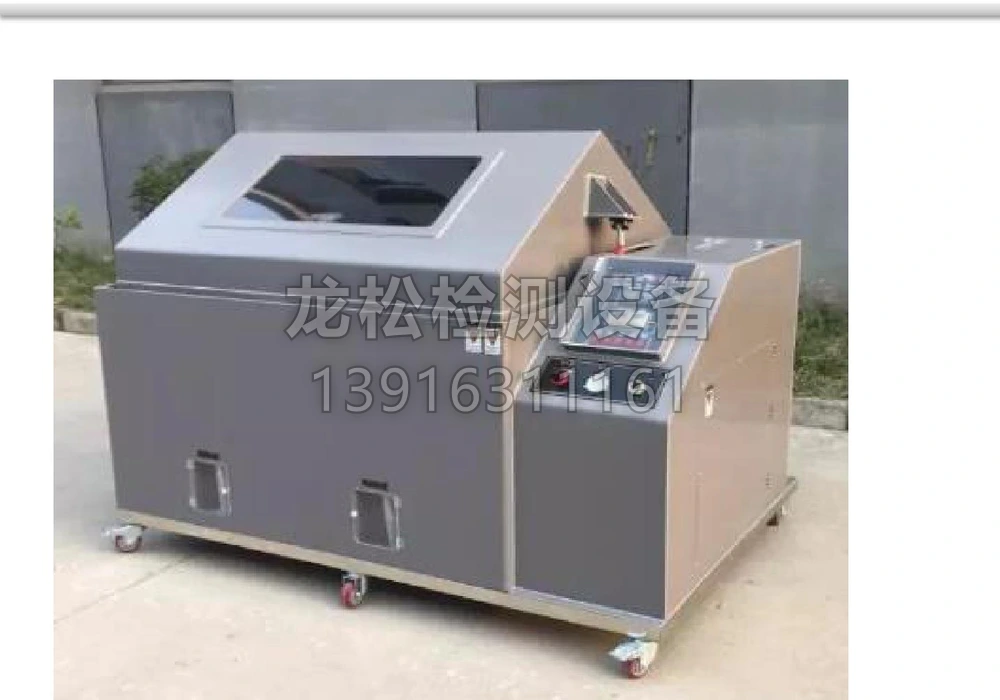
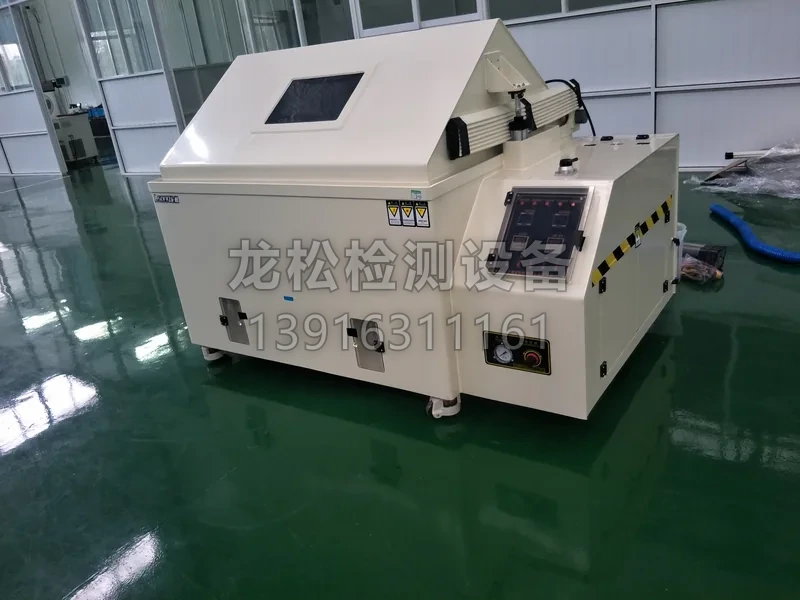
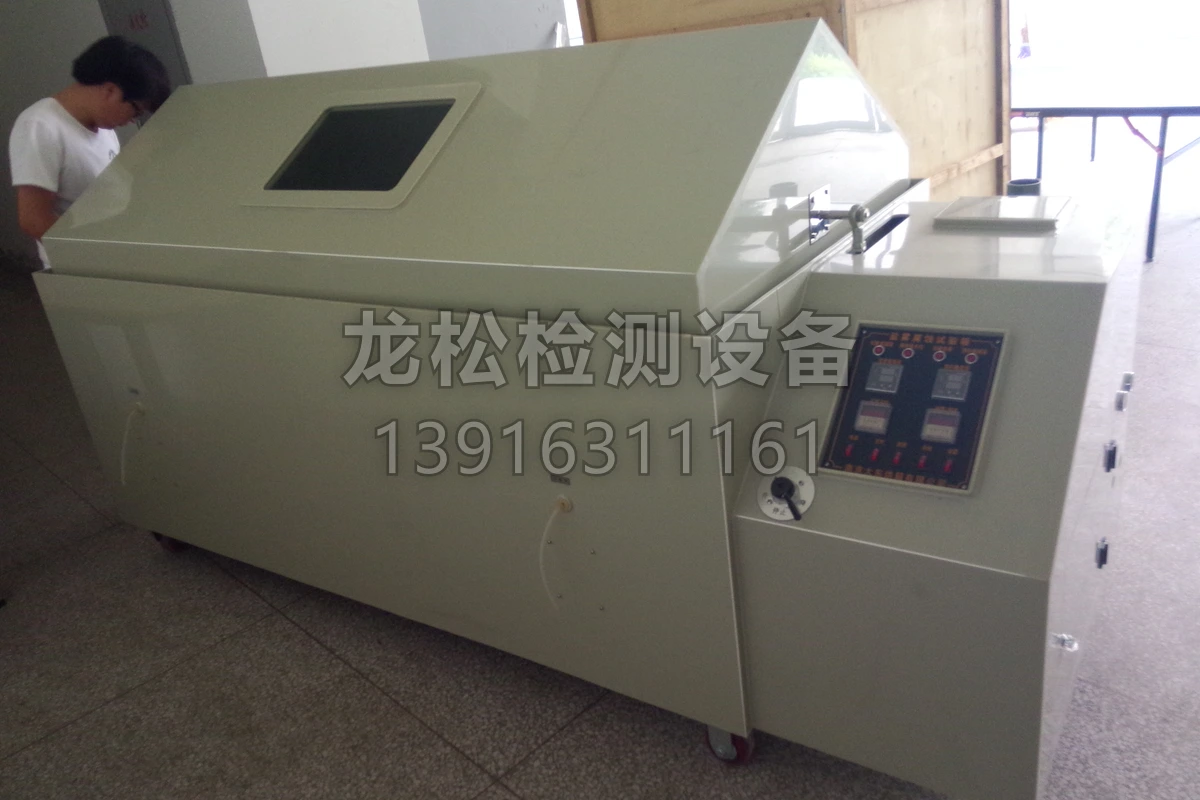
LS-SST-120 盐雾箱,内腔 1200×600×500 mm,塔式喷雾,盐水箱 30 L,自动补水。喷嘴前加两级过滤,饱和桶温度 47℃,箱内温度 35℃。样品架用 PVC 板,铰链挂在尼龙绳上,轴孔朝下,避免积液。
调试与验收
前两批 500 h 出锈,我们跟着做切片。轴孔内壁的钝化膜比外表面薄,铆接缝里还有抛光蜡残留。把前处理改成超声除油 8 min、3% 柠檬酸中和 5 min、钝化 25 min,纯水洗两遍,烘干后再装配。盐雾箱这边也查到 pH 7.5,偏高,用稀盐酸调到 6.8,沉降量从 1.6 降到 1.2 mL/80cm²·h。第三批 720 h 结束,轴孔没有红锈,只有边缘轻微发暗,转动和扭矩都在范围内。
批量生产后,每批抽 6 件做 720 h,另外 2 件做 480 h 对照。盐雾箱每周换一次盐水,喷嘴每 200 h 清洗一次,沉降量用两个 80 cm² 收集器测。前处理线加了纯水洗和烘干,钝化液浓度用滴定测,不再靠经验补加。
客户反馈:以前一出锈就怪钢卷,这次把清洗和钝化顺序理清楚,同样材料就过了。