夹具裂了,样品还没到极限
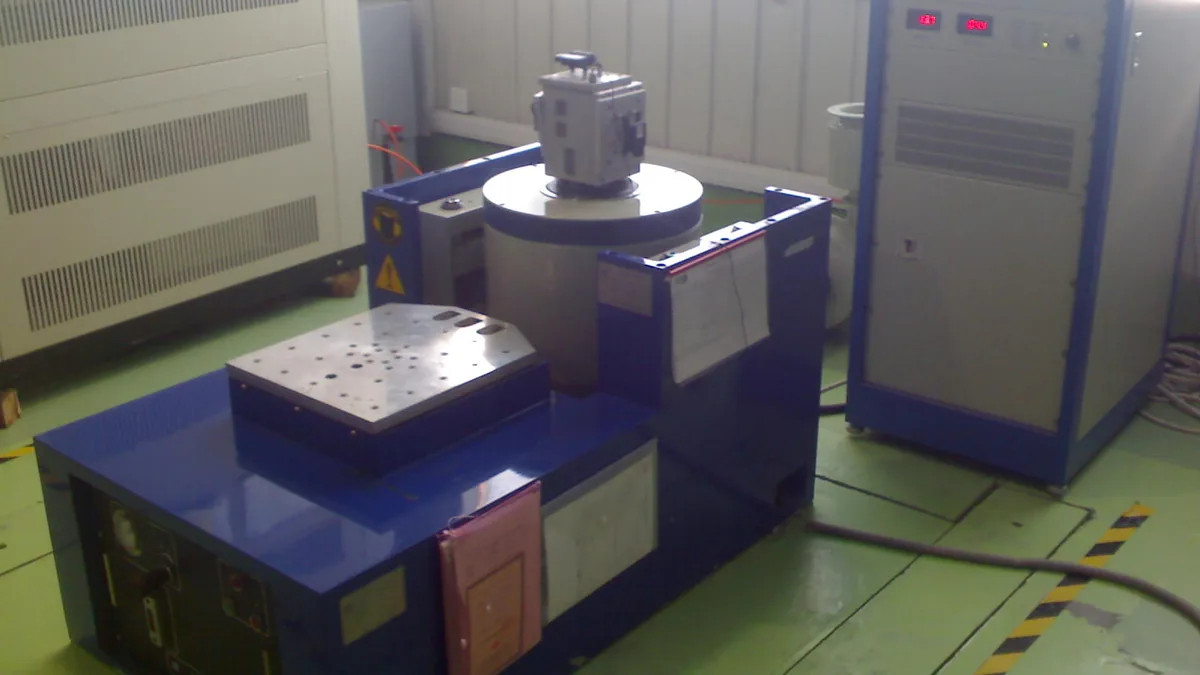
电池包振动跑到一半,夹具焊缝出现裂纹,控制谱还在容差内,不少用户接着跑。夹具刚度掉了,一阶共振往低频移,样品某些频段被放大,另一些被吸掉,这一轮数据已经不能用。振动试验里夹具是传力路径的一部分,它变了,样品受到的激励就变了。
一阶共振要躲开 200 Hz
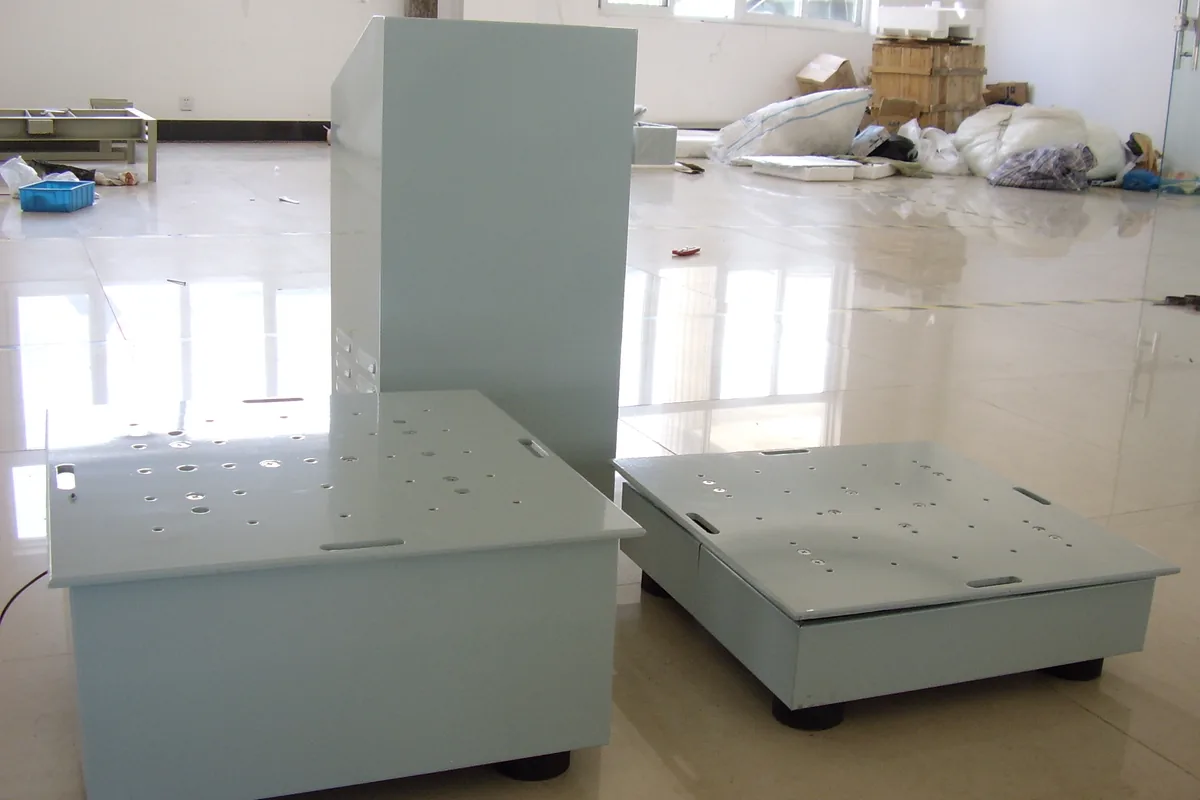
按 GB 38031-2025,随机振动覆盖 5–200 Hz、XYZ 三轴,M1/N1 类每个方向 12 h,PSD 按表 3;其他车辆按表 2,具体以试验大纲为准。夹具一阶共振要高于 200 Hz,工程上留 20% 余量,做到 240 Hz 以上。电池包质量大,夹具通常用厚钢板加井字筋或铸铝加筋。夹具做完先做模态扫频,空夹具扫一遍,装样品再扫一遍。空夹具 260 Hz、装上样品掉到 180 Hz,说明连接面或样品在参与振动,要改连接方式。
控制点放哪,监测点放哪
标准默认控制点在夹具与台面连接附近,测的是台面输入。关心样品安装点响应时,控制点移到样品支架根部,台面加监测点。控制点放在夹具悬臂端,等于用放大后的响应闭环,低频欠试验,高频过试验。多点平均控制时各点谱形要接近,相差超过 3 dB 就查夹具刚性。
样品上至少三个监测点:pack 底部支架、模组安装梁、高压连接器附近。监测点不参与控制,只看响应,超过控制谱 3 倍停机检查。加速度计用螺栓或强力胶固定,磁座在 200 Hz 附近会引入附加质量和谐振,尽量不用。线缆沿夹具走,留应力环。
质量、重心、螺栓
夹具质量控制在动圈额定负载内,常把夹具质量压到样品质量的 0.5–1 倍,重心低、靠近台面中心。电池包四点吊装,吊点选在加强筋位置,不能吊液冷板。夹具与台面用 M12 或 M16 螺栓,扭矩按等级查表,常见 80–180 N·m,涂二硫化钼的按供应商值;接触面平面度 0.05 mm,去漆、去氧化层。长边每 150–200 mm 一颗螺栓。
案例
一家做电池包的客户,Z 轴扫到 160 Hz 控制超差,停机发现夹具立筋焊缝开裂 40 mm。夹具一阶共振 170 Hz,落在试验范围内,控制点又放在立筋顶端。立筋加厚到 20 mm、加两道横筋,一阶共振提到 260 Hz,控制点移到台面安装孔旁,样品支架加监测点,复测三轴通过,控制偏差在 ±1.5 dB 内。夹具不是越重越好,共振点、控制点、螺栓扭矩要一起定。