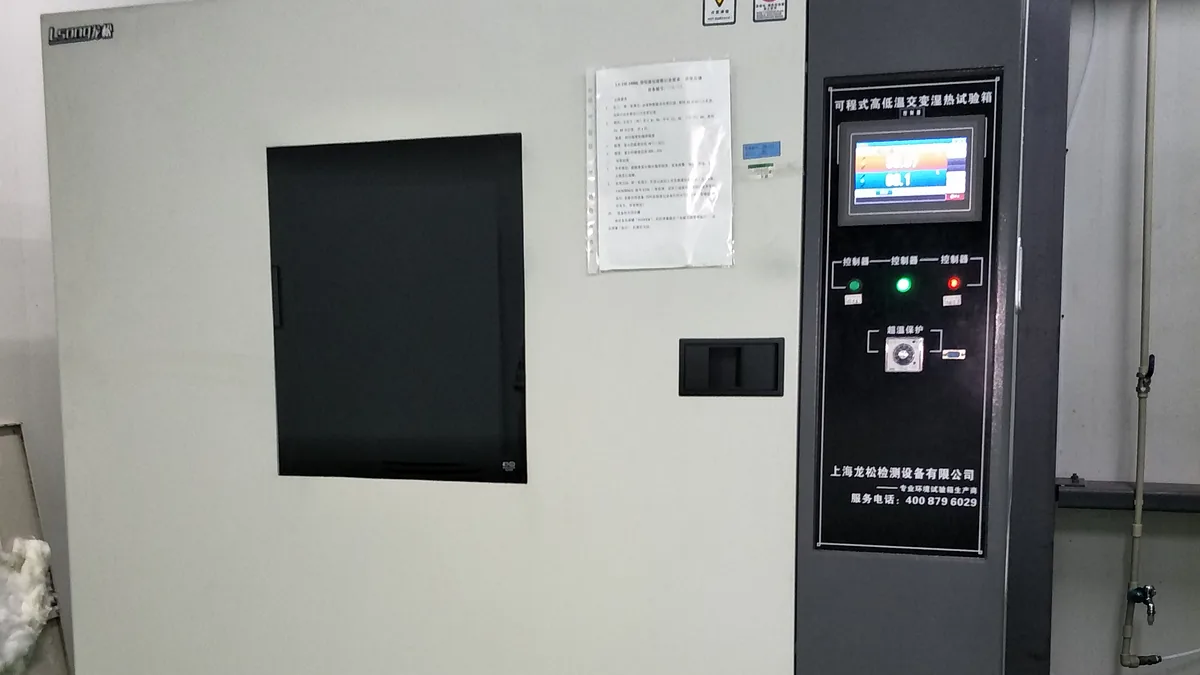
苏州一家医疗器械厂,一次性无菌导管,包装是 Tyvek/PE 袋,EO 灭菌。厂里按 55℃、28 天做加速老化,报告写“等效 25℃ 两年”。老化前密封强度 1.8 N/15mm,老化后 0.9 N/15mm,染料渗透从 0 个点变成 3 个点。审核时有人按 ASTM F1980 复算,28 天只等效七个多月,连一年都不到。 
55℃ 28 天不是拍脑袋
ASTM F1980 的加速老化时间要按 Q10 和温度差算。Q10 取 2,55℃ 对 25℃ 的加速因子是 8,28 天只等效 224 天,约七个半月。要做两年,55℃ 得放到 90 天左右;60℃ 的因子更大,天数要重新算。报告里只写“55℃ 28 天”,不写等效温度和 Q10,审核对不上。
包装和灭菌方式要匹配
Tyvek 有无涂层和涂层之分,PE 膜有不同厚度,EO 灭菌和辐照灭菌对材料和封口的影响不一样。ISO 11607-1 管材料、预成型无菌屏障系统和包装系统,ISO 11607-2 管成型、密封和组装过程。换膜材、换灭菌方式,封口参数要重新验证,不能沿用旧窗口。
密封参数窗口
热封温度、停留时间、压力三个参数要一起做 DOE。温度 135 到 150℃,停留 0.8 到 1.5 秒,压力 0.3 到 0.5 MPa,是常见的起点,具体看膜材。封口后测密封强度、剥离、外观,做染料渗透。只设一个温度点,机器波动几度就可能出现弱封。
老化后测哪几项
密封强度按 ASTM F88,爆破按 F1140,染料渗透按 F1929,剥离按 F904。还要看视觉、微生物屏障、无菌。老化后先做染料渗透,再做密封强度,顺序反了会把染料带进完整包装。取样要避开封口边缘的褶皱和夹料区。
运输和实时老化
加速老化不等于运输验证。ASTM D4169 的跌落、振动、压缩要单独做,运输后的包装再测密封和染料渗透。实时老化不能省,加速数据只是支持,货架寿命最终要靠实时样品。仓库温度记录也要留,不能只写“常温”。
边界
那批导管把封口温度提到 145℃,停留 1.2 秒,压力 0.4 MPa,密封强度回到 2.6 N/15mm;55℃ 放 90 天,染料渗透 0 个点。实时老化 24 个月还在做。加速老化不能外推到其他规格、其他膜材、其他灭菌方式。EO 残留、包装完整性、临床使用要分开评,不能拿一份报告全盖住。