两家实验室,伸长率差40%
同一批丁腈胶料,A实验室用500mm/min,B实验室用200mm/min,断裂伸长率一个280%,一个240%。客户拿着两份报告问材料是不是变了。配方没变,试样也没变,变的是拉伸速度。
速度写在标准里
GB/T 528-2009的哑铃状试样分1、1A、2、3、4型。1型裁刀宽25mm、标距25mm、厚2.0mm,试样总长115mm;1型、2型、1A型的试验速度是500±50mm/min,3型、4型是200±20mm/min。塑料按GB/T 1040.1-2025,速度要看材料模量和试验项目;金属按GB/T 228.1-2021,控制的是应变速率。10kN试验机覆盖橡胶、塑料、薄膜和小截面试样,力值落在10%~90%FS,读数才稳。试样按GB/T 2941在23±2℃、50±5%RH放置16h,厚度测三点取中值,裁刀方向一致。
断在夹口不算材料差
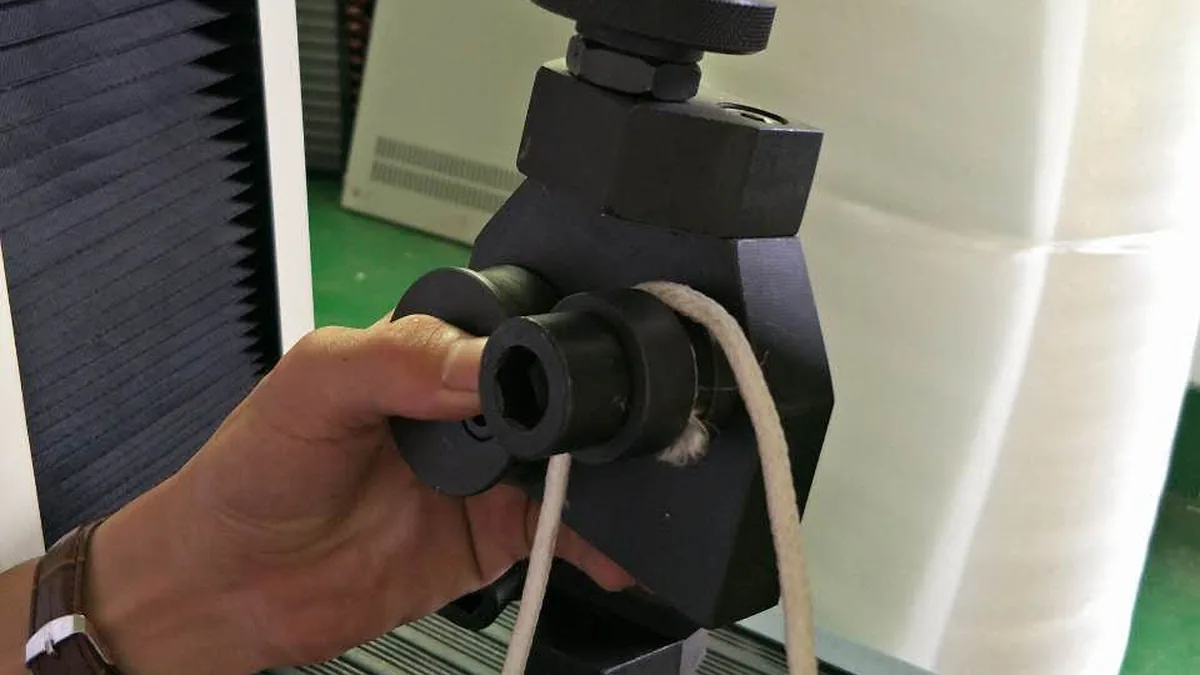
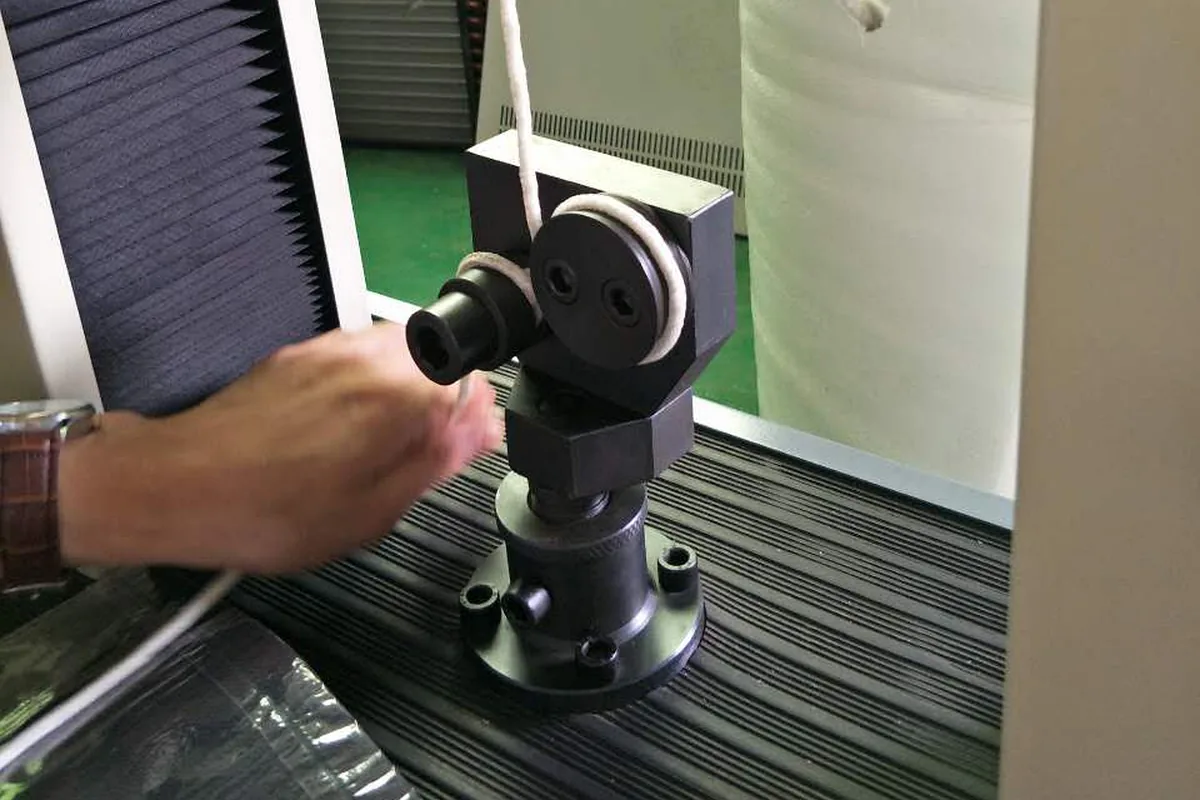
橡胶试样断在夹口,先查夹面齿形、夹持力、对中和试样毛刺。夹持力太大,试样被咬伤;太小,打滑。橡胶常用带齿楔形夹或气动夹,薄膜用薄膜夹具,夹口垫一层0.5mm胶垫。试样厚度超差、裁刀有缺口,断裂点也会跑。断在标距外,结果不能算,按标准重取。同批取5个试样,结果取中位数;离散大时先查混炼和硫化,不要先改速度。模量和屈服点要用引伸计,横梁位移把机器柔度也算进去,曲线会偏。引伸计刀口夹在标距线上,夹持力过大会在刀口处提前开裂。
曲线出现台阶
力-位移曲线在中间出现台阶,常见是试样打滑、夹持松动、速度波动。先看标线有没有移位,再看夹具螺栓和传感器是否过载。薄膜试样夹皱,曲线一开始就斜;橡胶试样有气泡,断裂点分散。设备速度用编码器或光栅校验,0.5~500mm/min全程都要校,不是只校500。夹具同轴度用标准棒找正,上下夹口不对中,试样一侧先断。试验前空载走一遍,确认力值归零、速度到位;夹持后等10s再拉,让试样应力松弛。
一批密封圈胶料
某密封圈厂把1型试样按200mm/min做,300%定伸偏低,判定不合格。复查发现夹面有旧胶,试样打滑,断点也不在标距内。清夹面、换新裁刀、按500mm/min复测,300%定伸回到配方窗口。高温拉伸要另加环境箱,夹具和箱体热胀会改变对中,装样后要等温度稳定再拉。不同标准、不同试样形状的结果不能直接比,报告要写速度、标距、厚度和夹持方式。