一批胶件在133Pa下起泡
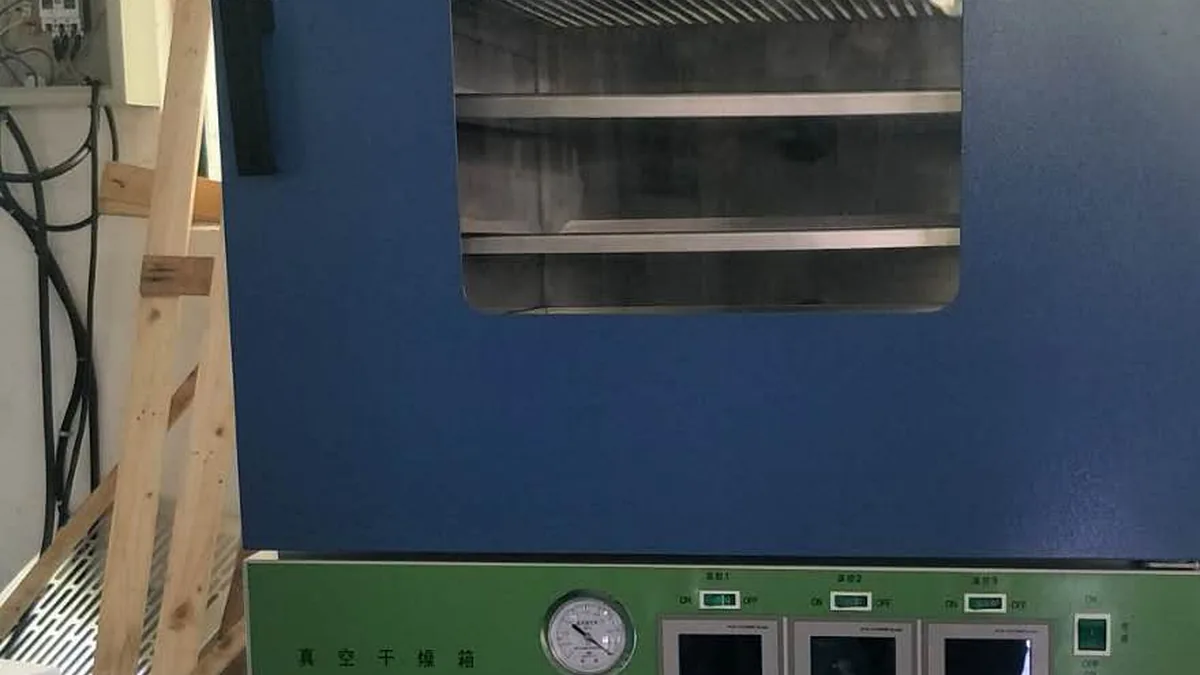
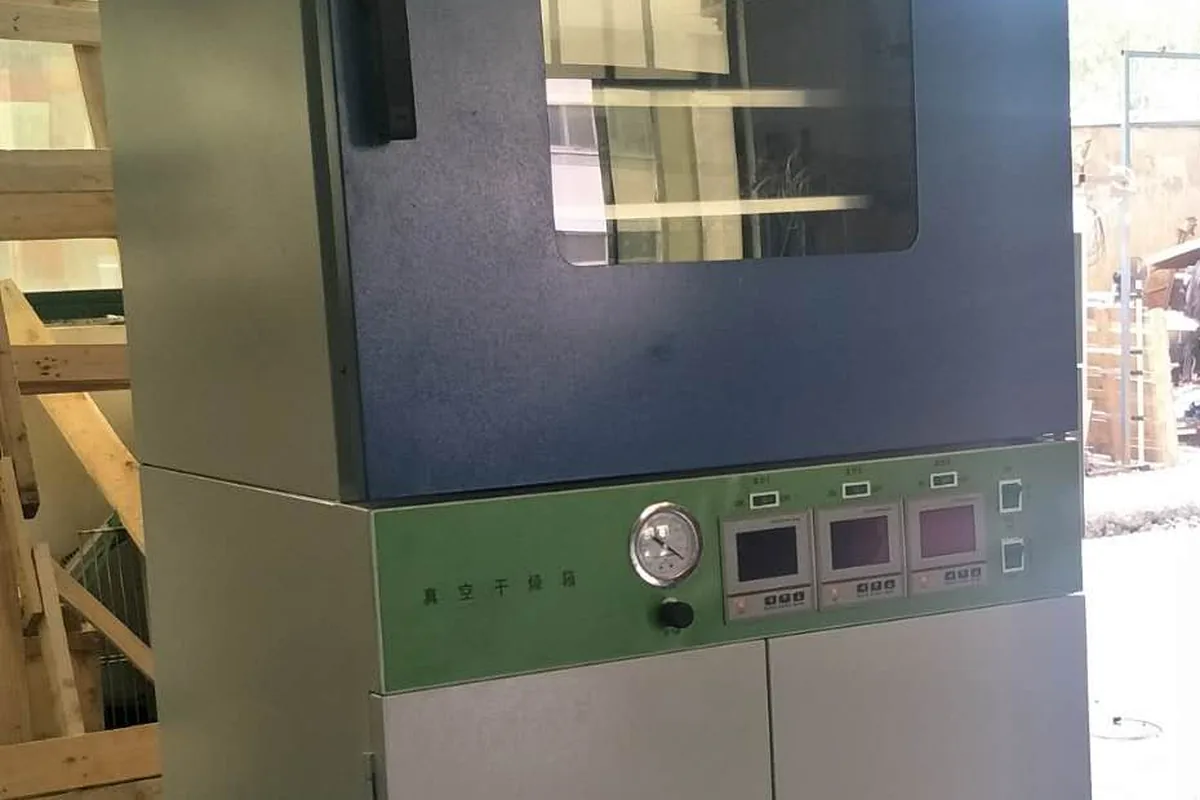
某传感器厂把灌封后的胶件放进50L真空干燥箱,80℃、133Pa、2h。出炉后胶层表面起泡,切开后气泡在胶和壳体的界面。工艺员把责任归到胶水批次,换了胶仍然起泡。后来发现,操作员先抽真空到133Pa,再开加热;胶里的水分在低压下快速汽化,表面先结皮,气泡跑不出去。
133Pa下,水是什么状态
水的三相点是611.7Pa、0.01℃。压力低到133Pa,液态水没有稳定存在区,冰直接升华;133Pa对应的饱和温度约-18℃。1kPa约7℃,10kPa约46℃。这组数字说明,真空干燥不是简单把水煮沸,而是降低水的沸点,让水分在低温下脱除。含游离水多的样品,先抽真空会把水分闪蒸,样品温度骤降,表面结霜,内部却还没干。真空表有的显示绝压,有的显示表压,133Pa是绝压,表压约-99.9kPa;读数差一点,真空度差很多,报表要写清单位。
先抽还是先升温
怕氧化的金属粉末、易水解的样品,先抽真空再升温,尽量把空气换掉;含水多、易起泡的胶件、纤维、粉末,先在常压40~60℃保温30min,把游离水赶掉一部分,再分段抽到10kPa,稳定后再抽到133Pa。设备操作顺序是装样、关门、关放气阀、开真空阀、开泵、抽到设定、关真空阀、停泵、升温;停泵前先关阀,避免泵油返油。升温段不要一次拉到200℃,先到80℃稳定,再看真空度。升温速率控制在1~2℃/min,搁板每层放一支热电偶,样品不要直接贴搁板,底部会先干、表面还没干。
抽不上、掉压先查哪
空箱抽到133Pa,关泵保压10min,看真空表回升。回升快,查门封、放气阀、管路接头;门封用无水乙醇擦净,薄涂真空脂,门框变形要修。泵油发白、乳化,换油;泵油低于视窗,补油。真空表长期不校准,读数会骗人,用标准表比对。样品放太多、搁板挡住抽气口,也会让箱内局部抽不干净。保压测试从133Pa关泵开始,10min回升超过10%,先查门封四角、放气阀和管路接头。
一批胶件怎么改
那家传感器厂把顺序改成50℃常压预烘30min,再抽到10kPa保持10min,随后抽到133Pa、80℃;起泡消失,剪切强度复测合格。含溶剂的样品不能照搬常压预烘,溶剂闪点低,预热和抽真空都要按防爆规范;粉末样品要盖透气无纺布,避免被气流带走。真空泵油按厂家周期换,油发白乳化就提前换;油不好,极限真空可能只到几百帕。133Pa是设备能力,不是所有样品的最佳真空度。