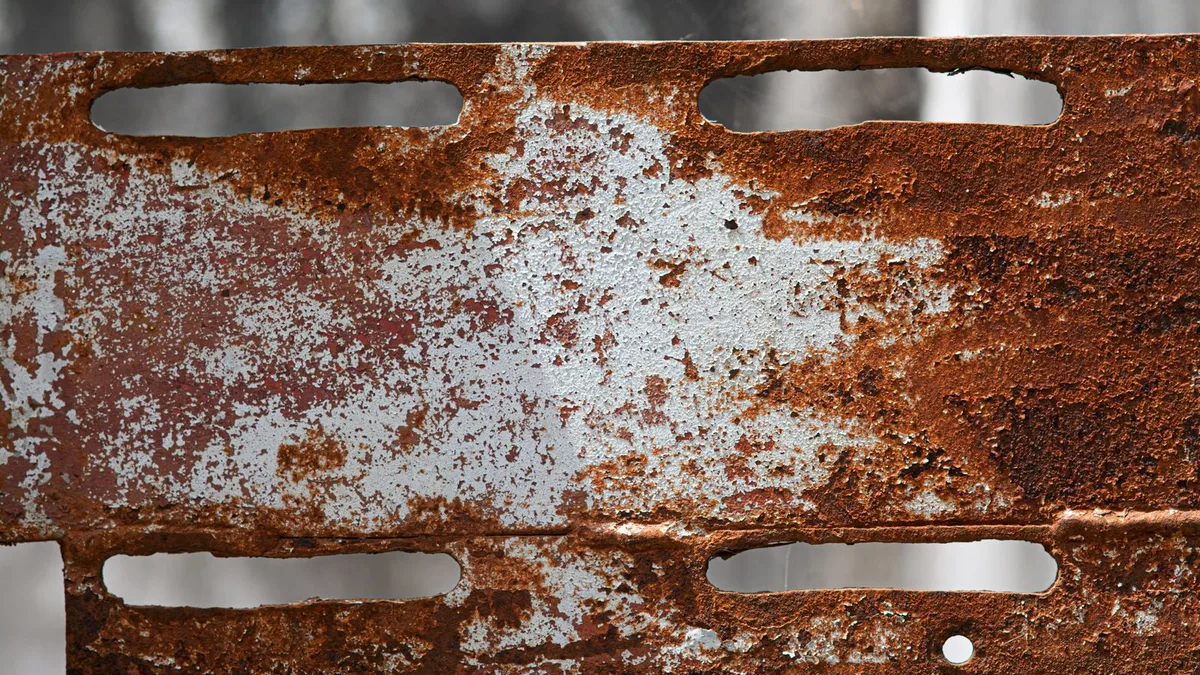
湖南一家轨道交通配套厂做焊接支架,Q345钢,涂底漆和面漆,要求中性盐雾480小时。第一批样品在240小时左右,焊缝附近出现锈点,平面位置完好。客户要求整批返工,厂里先查盐雾箱。
焊缝先锈
焊缝表面有焊渣、飞溅和氧化皮,前处理不容易彻底清除。焊渣下面可能藏有盐分和水分,涂层覆盖后形成薄弱点。盐雾一进,锈从焊缝边缘开始。
那批支架的焊缝在涂装前只做了手工打磨,焊缝咬边处还有黑色氧化皮。切开锈点,涂层与基材之间有一层未清除的氧化皮。后来增加抛丸和焊缝二次清理,240小时的锈点基本消失。
前处理比盐雾时间更重要
焊接件的涂装前处理,通常包括除油、除锈、磷化或硅烷、干燥。每一步不到位,后面涂层再厚也白搭。抛丸后的表面粗糙度和清洁度,要按涂装体系要求控制。
有厂为了赶交期,抛丸后隔夜才涂装,表面返锈。涂装后看起来正常,盐雾里很快出点。后来规定抛丸后4小时内完成底漆,返锈问题才解决。
盐雾条件
轨道交通件的盐雾条件,常由客户技术协议给出。常见中性盐雾240小时、480小时,也有要求循环盐雾的。GB/T 10125-2021是基础方法,具体时长和判据看产品规范。
盐雾箱的温度、浓度、pH和收集量要记录。收集量偏低,试验强度不够,结果偏乐观;收集量偏高,样品表面盐沉积过厚,腐蚀形态可能失真。
装夹
支架形状不规则,装夹时容易遮挡焊缝。焊缝要朝上或朝侧面,不能被夹具压住。样品之间留间距,避免盐雾被挡住。夹具用塑料或耐蚀材料,不能与钢件直接接触形成电偶。
有厂用铁丝绑扎样品,铁丝先锈,锈液流到焊缝上,被判焊缝腐蚀。换成尼龙扎带后,同样条件,焊缝干净得多。
复测
复测重点看焊缝、边角和螺纹孔。焊缝要看咬边、气孔和未熔合位置,这些地方涂层容易薄。边角要看补涂是否到位。螺纹孔要看孔内是否积盐。
评级按产品规范,常见判据是“焊缝无红锈”或“锈点面积不超过多少”。照片要拍到焊缝全貌和局部,带标尺。复测建议加做划格法附着力,焊缝附近的附着力往往最低。
边界
盐雾试验不模拟振动和冲击。轨道交通件在实际运行中还要承受交变载荷,焊缝的疲劳和腐蚀可能叠加。480小时通过,只能说明涂层在该条件下没有明显失效,不能替代疲劳和应力腐蚀评估。