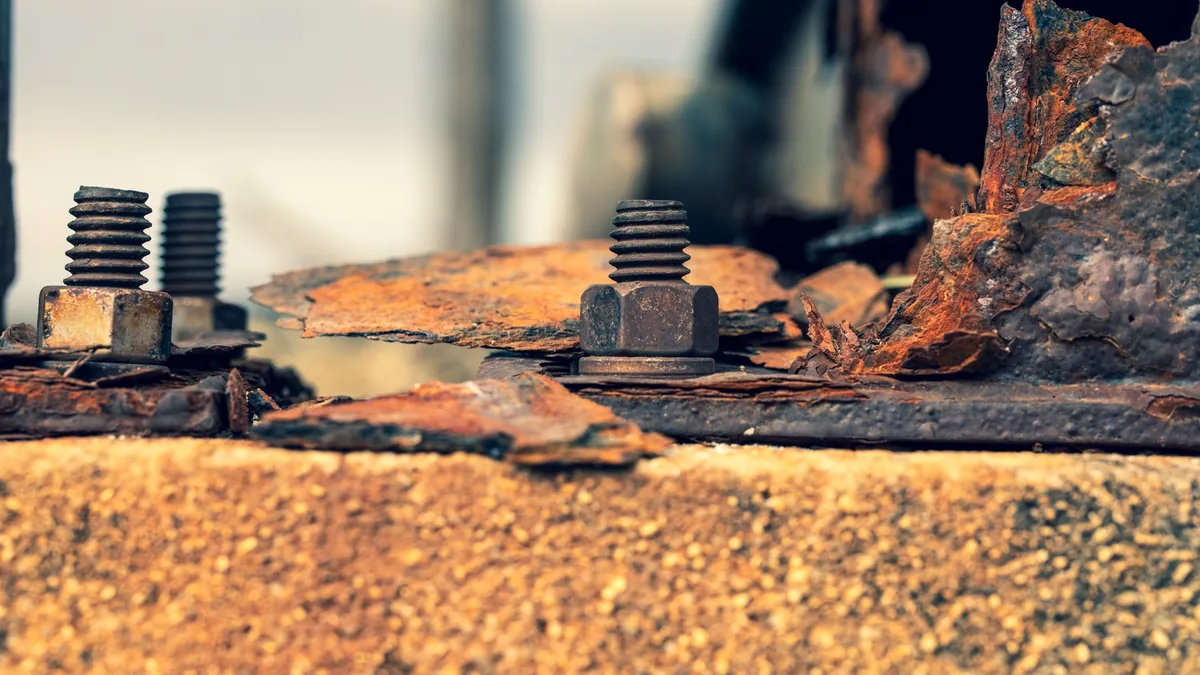
内蒙古一家紧固件厂给风电客户送样,M36、10.9级、达克罗涂层,要求中性盐雾720小时不出现红锈。第一批试到480小时,螺纹根部开始冒点,位置集中在靠近螺栓头部的三到四扣。平面位置完好,客户却只认螺纹。
螺纹根部先出红锈
螺纹根部是几何死角。涂层在牙底容易偏薄,前处理液也不容易彻底漂洗。盐雾过程中,牙底积盐、积液,干得慢,腐蚀条件比杆部苛刻。看报告只写“螺栓红锈”,很难判断是膜厚不足还是清洗残留。
那批样品切开后,牙底膜厚只有6到8微米,杆部在12微米左右。图纸要求8到12微米,牙底已经踩线。厂里后来调整喷涂角度和甩干时间,牙底膜厚提到9微米以上,720小时才稳定。
720小时不是通用门槛
风电紧固件的盐雾时长,常由主机厂技术协议给出。陆上项目有480小时、720小时,海上项目可能到1000小时以上。ISO 12944-6的C5-M体系不能直接套到紧固件上,紧固件还有预紧力和氢脆风险。
选试验条件前,先确认三件事:涂层体系、螺纹规格、验收判据。判据是“无红锈”还是“红锈面积不超过多少”,差别很大。螺纹根部一扣红锈和杆部大片红锈,对预紧力的影响不是一个量级。
达克罗的膜厚与固化
达克罗涂层靠锌铝片和粘结剂成膜。膜厚不是越厚越好。太厚会影响螺纹通止规,也会增加装配时的涂层剥离。常见控制在8到12微米,配合润滑层调整摩擦系数。
固化温度和时间同样关键。固化不足,涂层附着力差,盐雾里容易起泡;固化过度,涂层变脆,拧紧时开裂。厂里那批问题样品,固化炉实际温度比设定低15℃,保温时间也短了8分钟。盐雾只是把固化不足暴露出来。
装夹时别让螺纹互相遮挡
螺栓在盐雾箱里不能随意堆叠。样品之间留间距,螺纹段不要被夹具遮住。用耐腐蚀的挂钩或支架,避免铜、铁件与样品直接接触,形成电偶腐蚀。
有厂把螺栓穿在铁架上,铁架先锈,锈液顺着螺纹流下来,样品被判红锈。复查时发现红锈位置和铁架接触点一一对应。换成塑料挂钩后,同样720小时,样品干净得多。
盐雾之后还要测扭矩
盐雾通过不等于装配可用。紧固件还要看扭矩系数、螺纹通止规和氢脆。10.9级螺栓做盐雾前,通常按GB/T 3098.17做预载荷试验,排除氢脆风险。盐雾后再测扭矩系数,常见目标在0.12到0.18之间。
那家厂复测时,720小时通过的样品里有两只扭矩系数到了0.21,拧紧时手感发涩。拆开看,螺纹表面有轻微锌层堆积。后来把润滑层厚度纳入出货检验,问题才收敛。
边界
盐雾箱里的螺栓没有预紧力,也没有风载振动。实际工况是预紧力、交变载荷和腐蚀共同作用。720小时无红锈,只能说明涂层在该条件下挡住了盐雾,不能直接推出20年寿命。海上项目还要叠加循环盐雾、湿热和应力腐蚀评估。