江苏一家紧固件厂做锌铝涂层,图纸要求膜厚8到12微米,盐雾480小时无红锈。第一批样品通过,第二批在360小时左右,划痕两侧出现红锈,扩蚀宽度超过2毫米。两批用的涂料相同,差别在膜厚和固化。
薄了两微米
第一批膜厚平均10.5微米,第二批平均8.2微米,局部只有6.8微米。锌铝涂层靠锌铝片层层叠加形成屏蔽,膜厚不足,盐雾穿透路径短,划痕处最先失守。
膜厚测量要取多个点,平面、边角、螺纹牙底都要覆盖。只测平面,容易高估。那家厂后来把测厚点从3个增加到9个,边角不足的位置单独补涂。
膜厚与固化
锌铝涂层的水性涂料,固化靠温度和时间。固化不足,涂层内部有残留水分,附着力差;固化过度,涂层变脆,划痕时容易崩边。常见固化温度在300℃左右,具体看涂料供应商的数据。
第二批样品的固化炉实际温度比设定低10℃,链速还快了一点。涂层表面看着干,内部没完全固化。盐雾里先起泡,再掉粉。后来校准炉温、调整链速,复测才稳定。
划痕试验
划痕要划到基材,宽度和深度统一。常见用单刃刀,划痕长度贯穿测试面,边缘不能有毛刺。划痕位置避开螺纹牙底和边角,除非客户特别要求。
划痕扩蚀宽度是重要判据。测量时沿划痕取5个点,取最大值。扩蚀宽度受膜厚、附着力和涂层自修复能力影响。锌铝涂层的扩蚀通常比纯锌涂层小,但不是没有。
盐雾
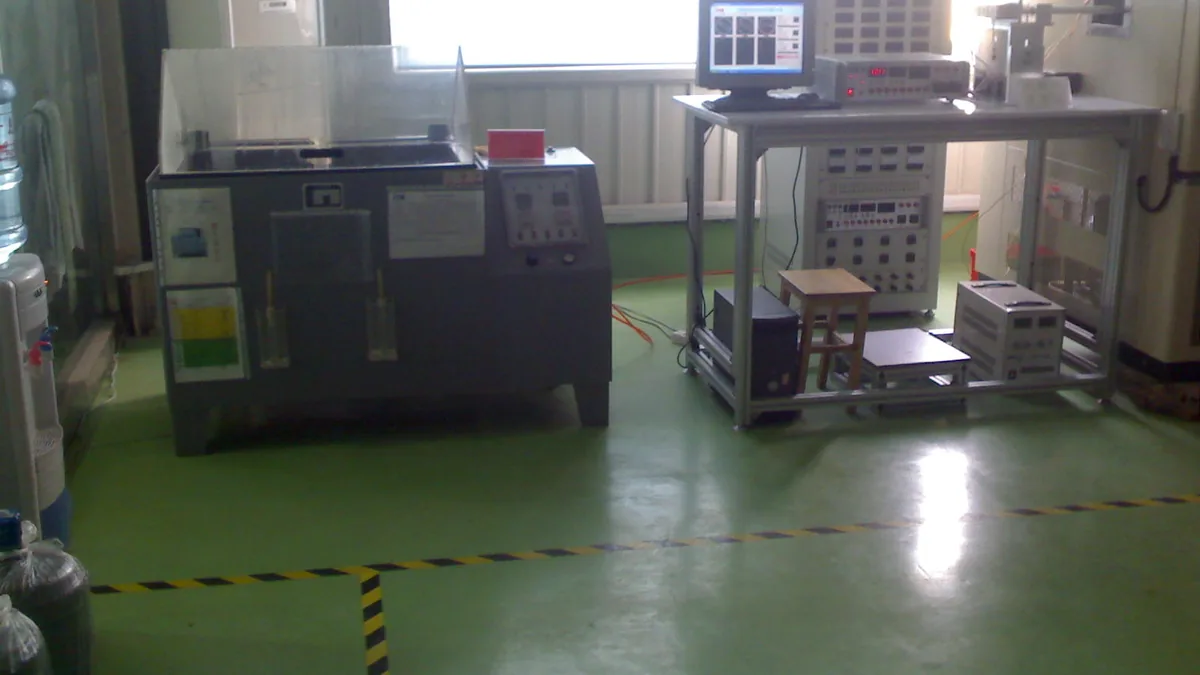
中性盐雾按GB/T 10125-2021,35℃、5%氯化钠、pH值6.5到7.2。480小时是常见要求,海上项目可能到720小时。试验期间要记录收集量和pH,不能只设时间。
样品摆放要避免重叠。紧固件可以穿在塑料架上,螺纹段不要被遮挡。盐雾结束后轻冲、干燥,再评级。划痕处的红锈和平面处的红锈要分开记录。
摩擦系数
锌铝涂层常带润滑层,摩擦系数影响装配。盐雾后摩擦系数可能升高,拧紧时扭矩不足或过大。常见目标在0.12到0.18之间,具体看客户要求。
那家厂复测时,盐雾通过的样品里有几只摩擦系数到了0.20。拆开看,螺纹表面有涂层堆积。后来把润滑层厚度和涂覆均匀性纳入检验,问题才解决。
边界
盐雾480小时通过,不能推出涂层在户外十年不失效。锌铝涂层的实际寿命还受紫外、湿度和机械磨损影响。划痕试验是人为破坏,和实际运输中的擦伤也不完全一样。